
Нержавеющая сталь: A2 — хромоникелевая сталь
75 вариантов размера подходят по вашим условиям.Сталь и конструкция заданы этой серией. Здесь выбирают размер и упаковку для заказа.
Размер ещё не выбран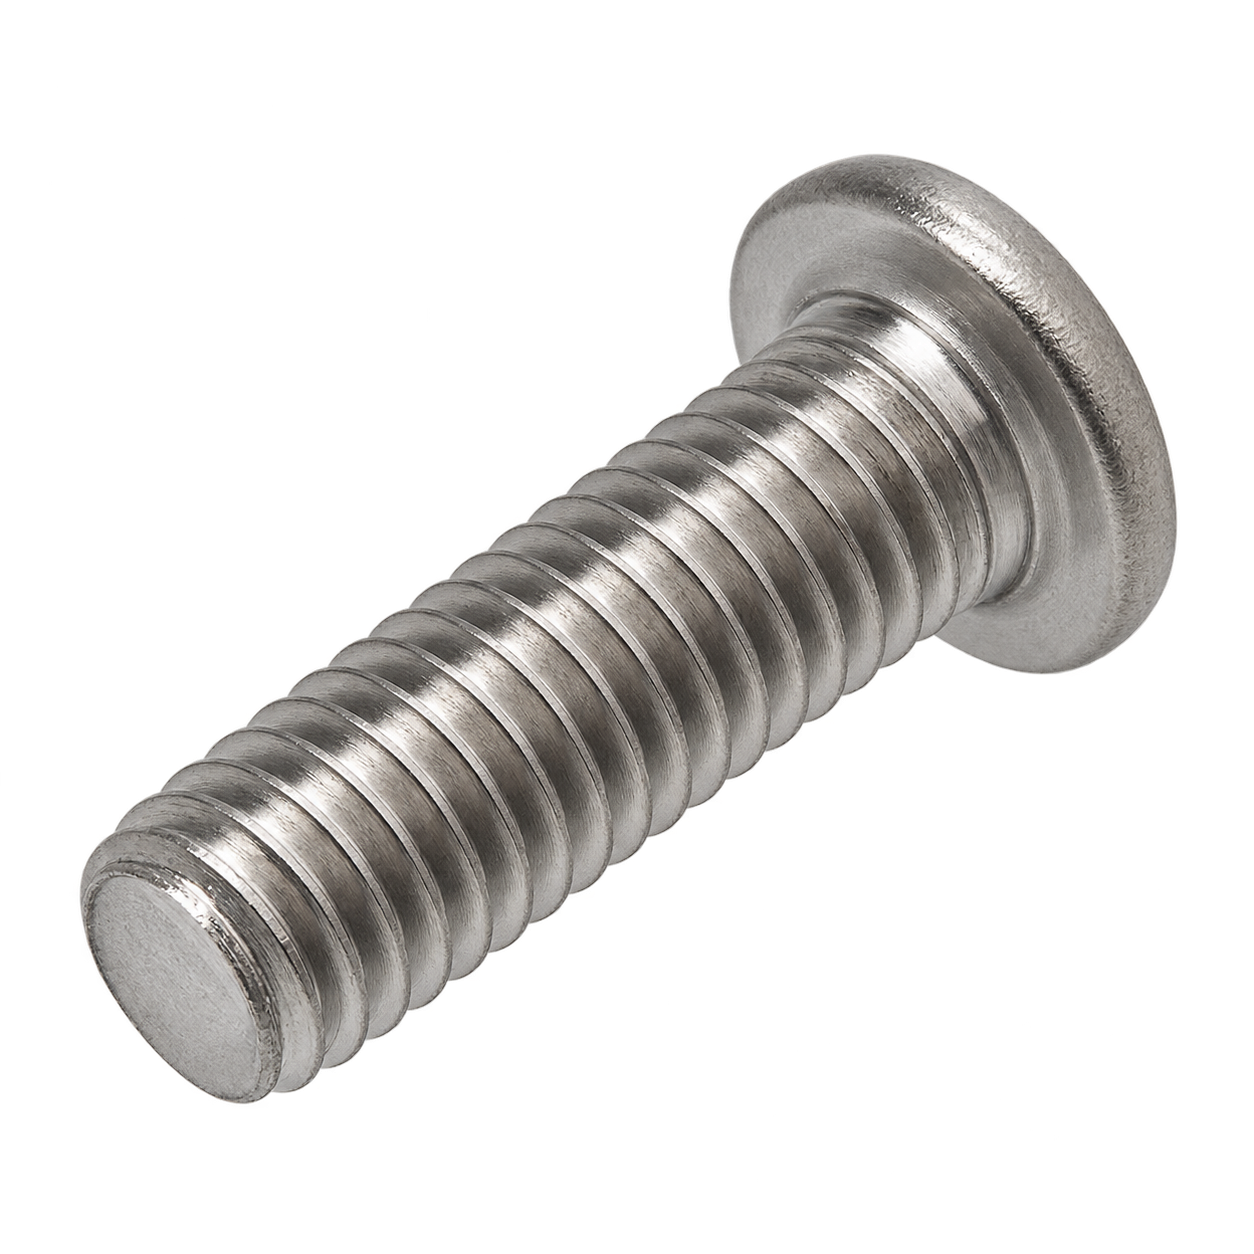 Общий вид серии
Для получения резьбовой точки крепления сваркой к опорной детали. Перед заказом сверяйте тип приварного конца и совместимость материала шпильки с опорой и технологией сварки. Материал этой серии — хромоникелевая нержавеющая сталь.
Приварное изделие выбирают вместе с материалом опоры и технологией сварки. После сварки важны сохранность резьбы и качество самого соединения.
Одна строка — один точный размер. Для быстрого поиска используйте выделенный блок в начале карточки. Для нескольких размеров введите количество штук в строках.
| Точный размер | В упаковке, шт. | Вес 1 шт. | Заказать, шт. |
|---|---|---|---|
| PT M 3X6 | 500 | ≈ 0,31 г | |
| PT M 3X8 | 500 | ≈ 0,38 г | |
| PT M 3X10 | 500 | ≈ 0,48 г | |
| PT M 3X12 | 500 | ≈ 0,55 г | |
| PT M 3X16 | 500 | ≈ 0,69 г | |
| PT M 3X20 | 500 | ≈ 0,91 г | |
| PT M 3X25 | 500 | ≈ 1,11 г | |
| PT M 3X30 | 500 | ≈ 1,34 г | |
| PT M 3X35 | 500 | ≈ 1,52 г | |
| PT M 3X40 | 500 | ≈ 1,8 г | |
| PT M 3X45 | 500 | ≈ 2 г | |
| PT M 4X6 | 500 | ≈ 0,54 г | |
| PT M 4X8 | 500 | ≈ 0,68 г | |
| PT M 4X10 | 500 | ≈ 0,83 г | |
| PT M 4X12 | 500 | ≈ 0,98 г | |
| PT M 4X16 | 500 | ≈ 1,21 г |
Хром помогает поверхности сопротивляться коррозии, никель участвует в формировании аустенитной структуры. A2 выбирают для соединений, которым нужна стойкость к влаге и обычной атмосферной среде. При контакте с солью, хлорсодержащими средствами или технологическими жидкостями материал проверяют отдельно.
Сверьте диаметр и длину шпильки, форму приварного конца, материал опоры и способ сварки для выбранного исполнения. Длину выбирайте с запасом места для деталей, гаек и шайб; рабочую глубину резьбы сверяйте по узлу. Не определяйте её только по общей длине шпильки.
Шпилька и опорная деталь образуют сварное соединение; гайку и закрепляемую деталь устанавливают на её резьбовой участок. Проверьте состав поставки выбранного размера; наличие ответной гайки, шайбы или инструмента не следует из фотографии.
Подготовьте опорную поверхность и выполните приварку по технологии выбранного исполнения. Проверьте сварное соединение перед сборкой резьбового пакета. Не начинайте сборку с перекосом: сначала проверьте свободное сопряжение резьбы. Для нержавеющих пар учитывайте заедание; смазку и затяжку выбирайте совместно для узла.
В этой серии обозначены 50, 70. Класс механических свойств проверяйте вместе с формой изделия и стандартом; число не является готовой допускаемой нагрузкой на узел. В таблице выбирайте точный размер и его упаковку. У изделий с дополнительными буквами или числами в обозначении сверяйте эти признаки вместе с основной геометрией. При замене проверяйте конструкцию «Шпилька приварная ISO 13918 [DIN 32501]»: один номер стандарта без формы, привода и комплектации не описывает все различия серии.
Серия обозначена ISO 13918. При замене DIN, ISO и ГОСТ сверяют размеры, посадку и параметры резьбы. Перечень аналогов используют как направление подбора, затем проверяют геометрию.
Перед заказом: стандарт ISO 13918; материал A2; точный размер; количество в штуках. Если подбираете замену, сопоставьте посадку и ответные детали, а не только основной диаметр.