
Стандарт или серия: DIN 7500
35 вариантов размера подходят по вашим условиям.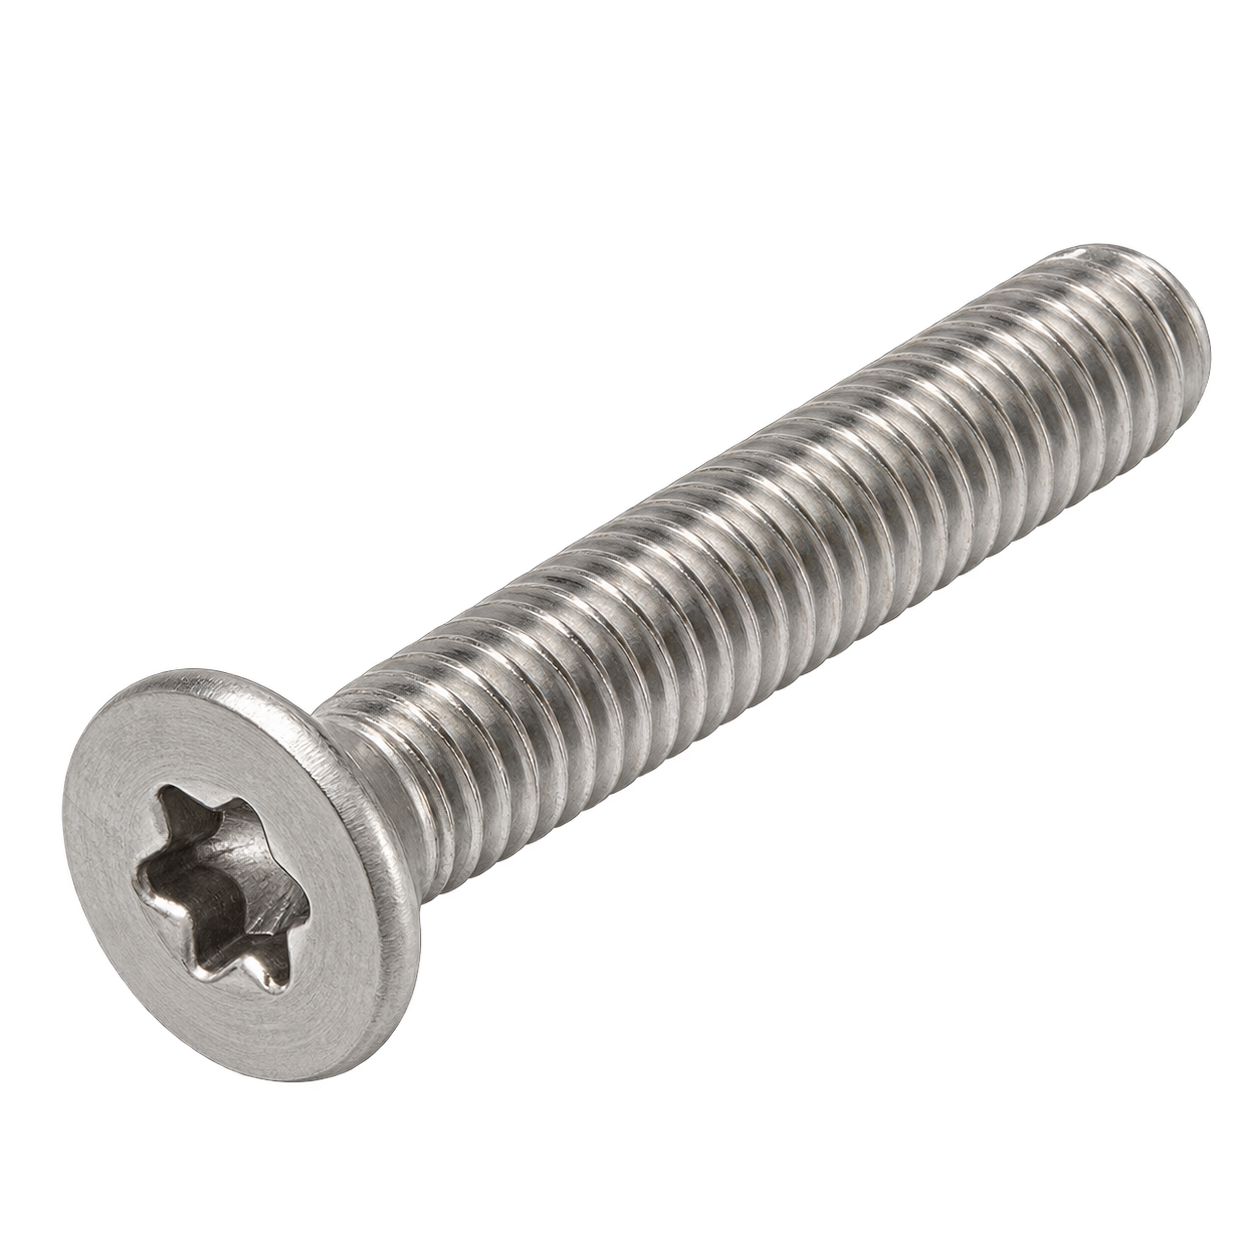 Общий вид серии
Класс 50 характеризует механические свойства изделия. A2/A4 обозначают материал, а число после дефиса — класс. Это не готовая допустимая нагрузка на узел.
Для крепления деталей к готовому резьбовому отверстию или гайке. Выбирайте головку по посадочному месту и доступу для инструмента, а не только по внешнему виду. Материал этой серии — хромоникелевая нержавеющая сталь.
Потайная форма нужна, когда выступ над поверхностью нежелателен. До заказа сверяйте угол и диаметр посадки, а также достаточную толщину детали под выборку. Подберите инструмент по профилю и номеру привода выбранного размера. Похожая по форме, но неподходящая бита повреждает посадку.
| Размер | ≈ г / шт. | Кол-во |
|---|---|---|
| ME M 2,5X4 TX8 | 0,21 | |
| ME M 2,5X5 TX8 | 0,24 | |
| ME M 2,5X6 TX8 | 0,27 | |
| ME M 2,5X8 TX8 | 0,33 | |
| ME M 2,5X10 TX8 | 0,39 | |
| ME M 2,5X12 TX8 | 0,45 | |
| ME M 3X5 TX10 | 0,34 | |
| ME M 3X6 TX10 | 0,38 | |
| ME M 3X8 TX10 | 0,47 | |
| ME M 3X10 TX10 | 0,56 | |
| ME M 3X12 TX10 | 0,64 | |
| ME M 3X16 TX10 | 0,8 |
| Размер | ≈ г / шт. | Кол-во |
|---|---|---|
| ME M 3X20 TX10 | 0,96 | |
| ME M 4X6 TX20 | 0,76 | |
| ME M 4X8 TX20 | 0,91 | |
| ME M 4X10 TX20 | 1,06 | |
| ME M 4X12 TX20 | 1,22 | |
| ME M 4X16 TX20 | 1,53 | |
| ME M 4X20 TX20 | 1,84 | |
| ME M 4X25 TX20 | 2,22 | |
| ME M 4X30 TX20 | 2,6 | |
| ME M 5X8 TX25 | 1,45 | |
| ME M 5X10 TX25 | 1,7 | |
| ME M 5X12 TX25 | 1,95 |
| Размер | ≈ г / шт. | Кол-во |
|---|---|---|
| ME M 5X16 TX25 | 2,44 | |
| ME M 5X20 TX25 | 2,94 | |
| ME M 5X25 TX25 | 3,55 | |
| ME M 5X30 TX25 | 4,16 | |
| ME M 6X8 TX30 | 1,99 | |
| ME M 6X10 TX30 | 2,34 | |
| ME M 6X12 TX30 | 2,68 | |
| ME M 6X16 TX30 | 3,35 | |
| ME M 6X20 TX30 | 4,04 | |
| ME M 6X25 TX30 | 4,9 | |
| ME M 6X30 TX30 | 5,76 |
Хром помогает поверхности сопротивляться коррозии, никель участвует в формировании аустенитной структуры. A2 выбирают для соединений, которым нужна стойкость к влаге и обычной атмосферной среде. При контакте с солью, хлорсодержащими средствами или технологическими жидкостями материал проверяют отдельно.
Сверьте резьбу и длину, форму головки, посадочную выборку и привод. Проверяйте резьбу, длину, диаметр головки и её посадку. Если головка должна быть заподлицо, нужна соответствующая выборка в детали.
Винт соединяет деталь с резьбовым элементом. Потайная посадка и плоская опорная поверхность требуют разной подготовки детали. Проверьте состав поставки выбранного размера; наличие ответной гайки, шайбы или инструмента не следует из фотографии.
Совместите детали и начните ввинчивание без перекоса. Полностью посадите подходящую биту или ключ перед затяжкой. Не начинайте сборку с перекосом: сначала проверьте свободное сопряжение резьбы. Для нержавеющих пар учитывайте заедание; смазку и затяжку выбирайте совместно для узла.
В этой серии обозначены 50. Класс механических свойств проверяйте вместе с формой изделия и стандартом; число не является готовой допускаемой нагрузкой на узел. У изделий с дополнительными буквами или числами в обозначении сверяйте эти признаки вместе с основной геометрией. При замене проверяйте конструкцию «Винт резьбовыдавливающий с потайной головкой, шлиц TORX для алюминия DIN 7500»: один номер стандарта без формы, привода и комплектации не описывает все различия серии.
Серия обозначена DIN 7500. При замене DIN, ISO и ГОСТ сверяют размеры, посадку и параметры резьбы. Перечень аналогов используют как направление подбора, затем проверяют геометрию.
Перед заказом: стандарт DIN 7500; материал A2; точный размер; количество в штуках. Если подбираете замену, сопоставьте посадку и ответные детали, а не только основной диаметр.